
CNC / 04
Фрезеровка, отверстия и O-cut: как подготовить макет для станка
Как разделить печать и мехобработку, построить чистые векторные траектории и согласовать полный рез, отверстия, пазы и порядок слоёв.
Сначала определяют операции
В одном изделии могут сочетаться печать, внешний рез, внутренние окна, отверстия, пазы, гравировка и выборка материала. До построения файла нужно понять, какие операции выполнит один станок, а какие пройдут отдельными этапами. От этого зависят слои, метки совмещения и порядок производства.
Термины O-cut, all cut, рез и фрезеровка могут означать разные вещи у разных подрядчиков. В одном профиле O-cut обозначает полный внешний проход, в другом используется собственное имя. Надёжнее запросить образец и буквально записать назначение каждого слоя.
Траектория должна быть чистым вектором
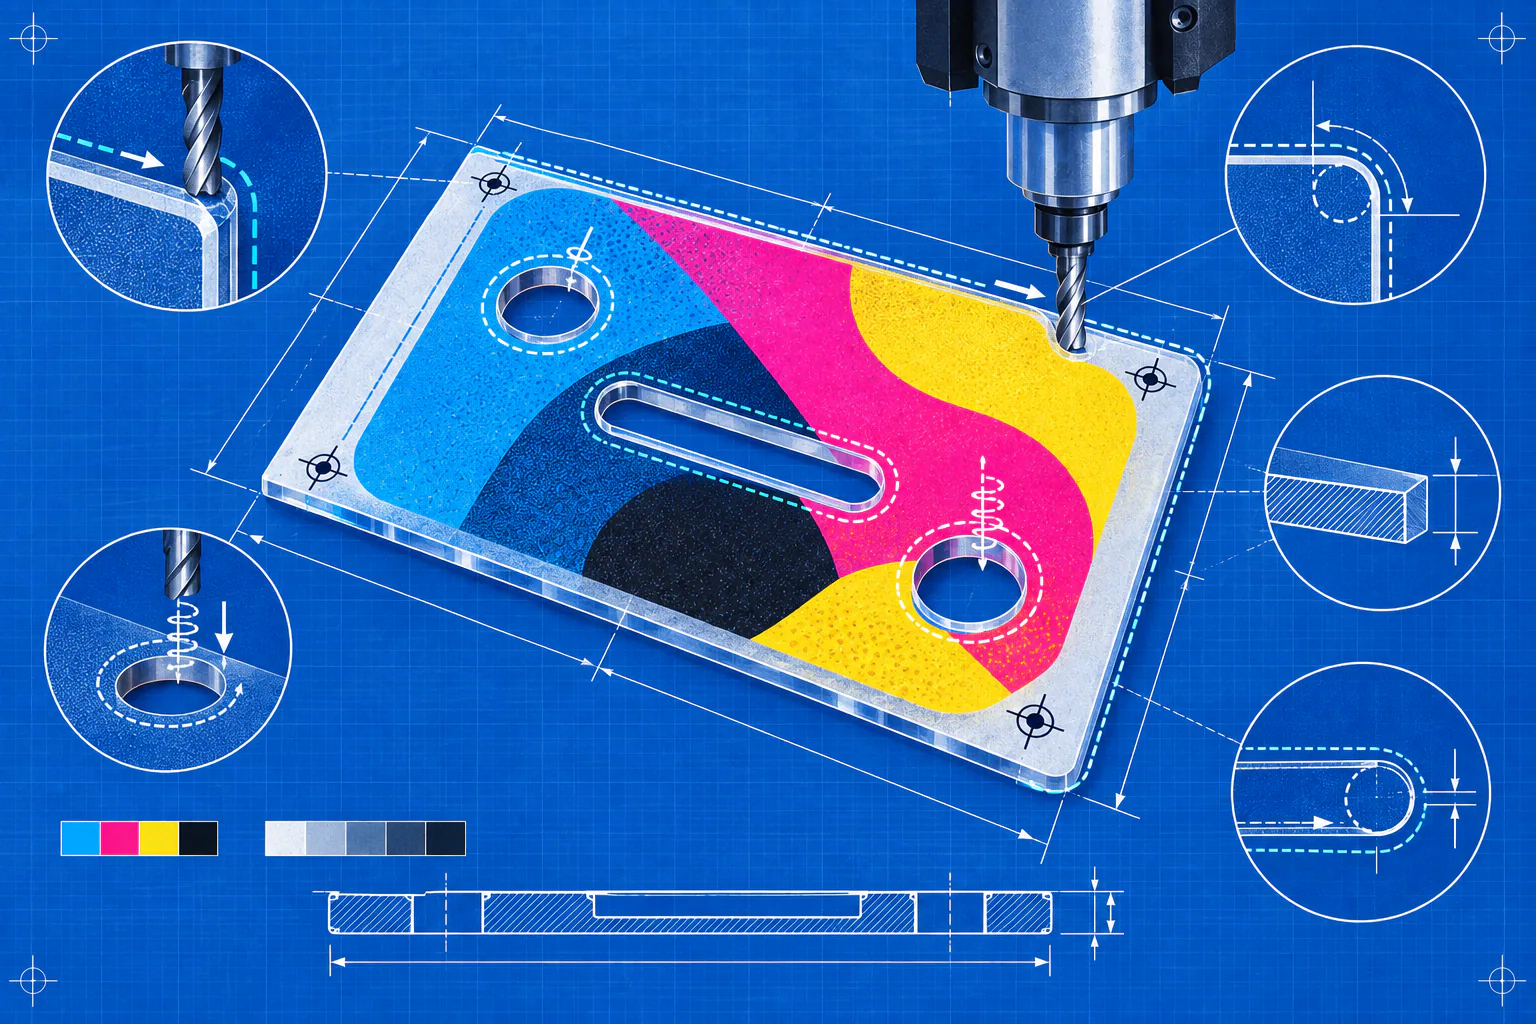
Растровая картинка и визуальная обводка не дают станку точной линии. Нужен векторный путь без случайных заливок, масок и эффектов. Внешний контур обычно замкнут; отверстия и окна также строятся замкнутыми объектами правильной формы.
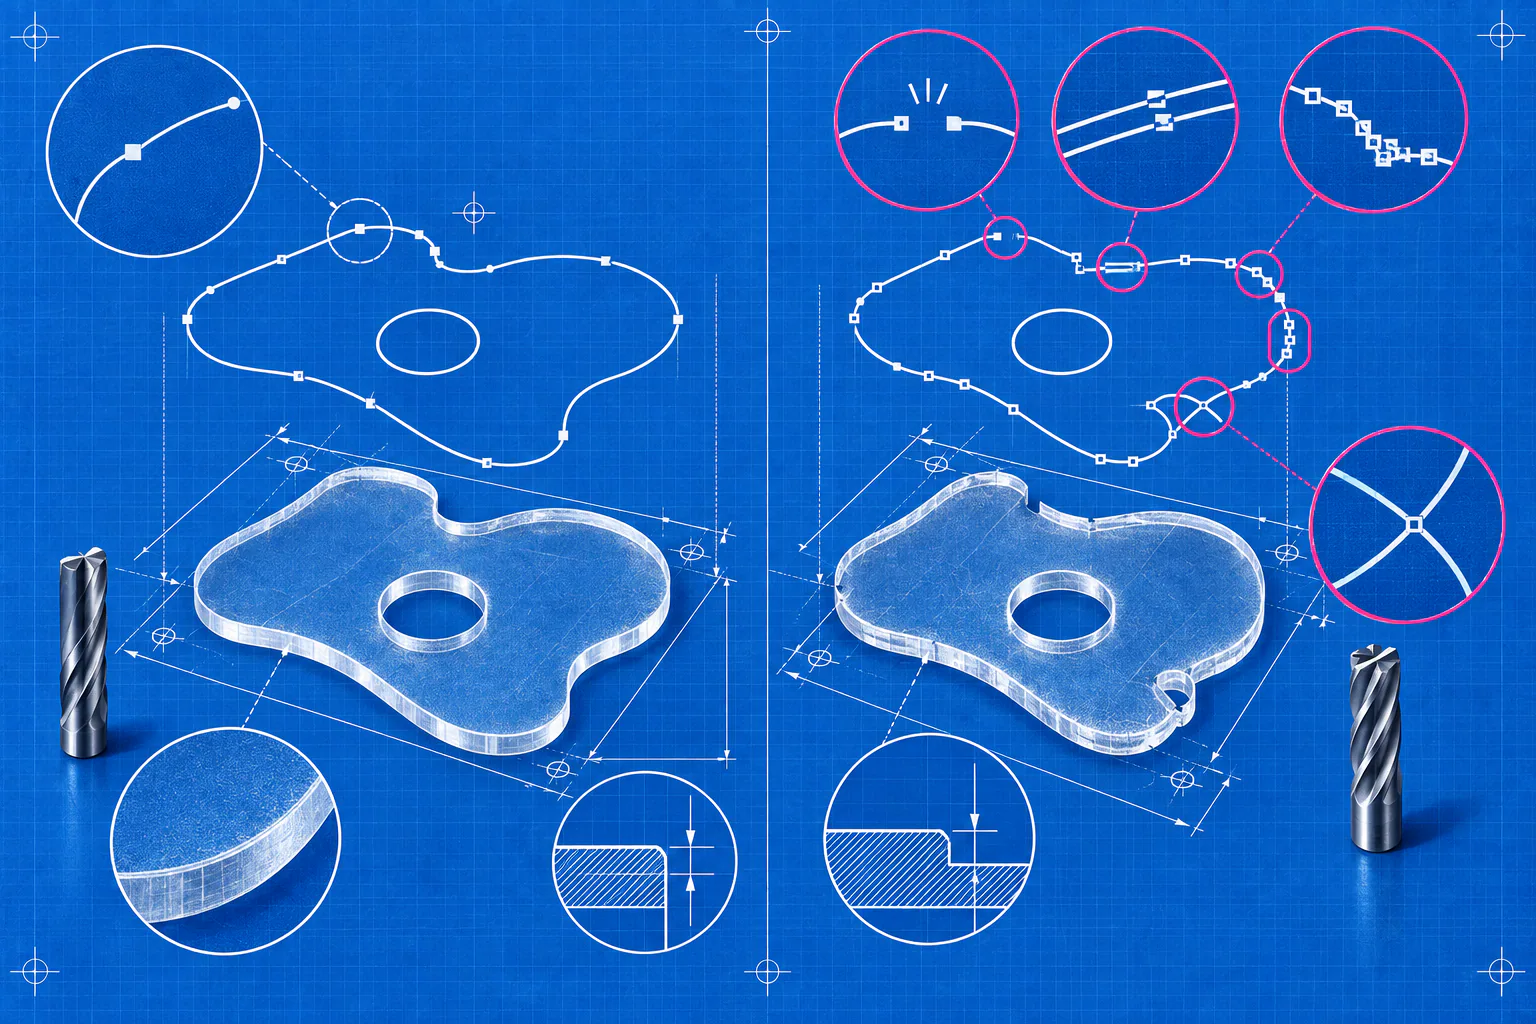
После автоматической трассировки остаются лишние опорные точки и неровные участки. Для фрезы это означает больше команд, рывки и следы на краю. Геометрию упрощают, но не настолько, чтобы изменить посадочные размеры или форму изделия.
Совпадающие дубли особенно опасны: инструмент может пройти одну линию повторно. Контуры проверяют в каркасном режиме, считают пути, ищут открытые сегменты, самопересечения и объекты почти нулевого размера.
Диаметр инструмента влияет на внутренние углы
Фреза имеет физический диаметр и не может вырезать идеально острый внутренний угол. Если деталь должна входить в прямоугольный паз, может потребоваться технологическое облегчение угла, например dog-bone, или другой инструмент. Это конструктивное решение согласуют с производством.
Ширина пазов и отверстий должна учитывать не только номинальную толщину материала. Лист может иметь допуск, а краска или ламинация — добавить толщину. Для сборных конструкций разумно сделать тестовую деталь, прежде чем запускать весь лист.
Отверстия привязывают к реальным краям
Монтажные отверстия задают точным диаметром и координатами относительно готового контура, а не относительно случайной рамки монтажной области. Проверяют расстояние до края: слишком близкое отверстие может ослабить пластик или попасть в зону скола.
Если отверстия должны совпасть между несколькими панелями, используют одну систему координат и контрольные размеры. Кружок, нарисованный для наглядности, не всегда является траекторией: нужно подтвердить, режется ли его окружность, сверлится центр или используется метка для ручной операции.
Печать и рез должны совпасть после всех преобразований
Печатный слой и контуры строят в одном масштабе и не двигают отдельно после согласования. Если изображение имеет вылет за внешний рез, этот запас не должен создавать дополнительную траекторию. Внутренние окна также требуют решения: остаётся ли вокруг них цвет, белый материал или печать продолжается под инструмент.
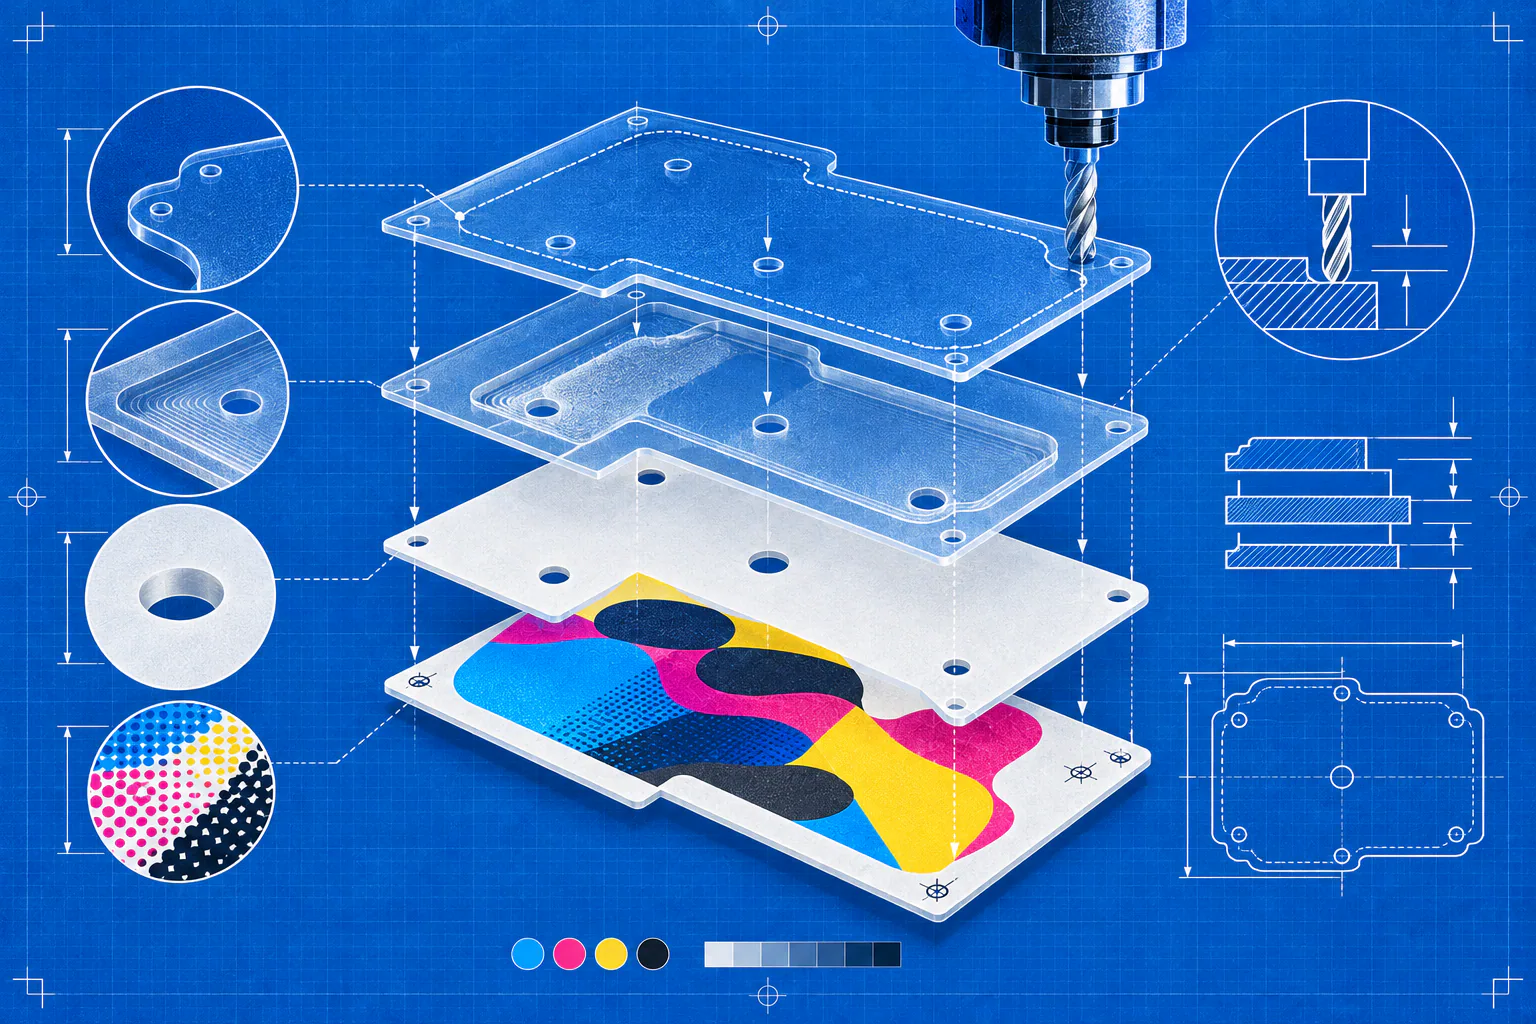
Для двустороннего изделия добавляется ориентация оборота. Для печати с белилами — отдельная маска. Если лист сначала печатается, а затем переносится на станок, нужны согласованные метки и достаточная точность позиционирования.
Слои и имена являются частью задания
Каждую операцию помещают на отдельный слой или в отдельный плашечный цвет по требованиям оператора. Например, производство может ожидать внешний полный рез, внутреннюю фрезеровку, печать и белила в строго заданной последовательности. Дизайнер не должен переименовывать эти слои ради красоты.
Служебные размеры и пояснения лучше держать на отдельном непечатаемом слое или в отдельном контрольном PDF. Если подпись случайно попадёт в рабочую геометрию, станок может воспринять буквы как траектории.
Финальная проверка и тест
Сначала показывают только геометрию и сверяют количество внешних деталей, отверстий и окон. Затем включают печать и проверяют совмещение. Размеры измеряют численно, а не по пропорциям на экране. Для серийной раскладки отдельно проверяют зазор между реальными контурами.
Перед запуском дорогого материала полезно вырезать тест из обрезка. Он подтверждает ширину пазов, посадку, качество углов и фактический диаметр прохода. После теста изменения вносят в редактируемый исходник и заново экспортируют производственный файл.
Контур с размерами и готовая деталь
В реальном примере показывают один файл детали с наружным контуром и отверстиями, затем фотографию этой же детали после обработки. Готовые размеры и материал связывают чертёж с результатом.
O-cut, отверстие и выборка обозначают разные операции. Их назначение объясняют на конкретной детали и согласуют с оператором; диаметр инструмента и допуски выбирают под оборудование.
Для подготовки нужны материал, толщина, размеры, способ крепления и требования станка. Контуры и отверстия проверяют векторно; видимый текст в исходнике сохраняют редактируемым.
Материал для примера
Нужны фотография собственной готовой детали и соответствующий файл с размерами. Реального примера пока нет.
CONTROL SHEET / 04
Короткий чек-лист
- 01Назначение O-cut, реза, фрезеровки и отверстий подтверждено оператором
- 02Все траектории векторные, чистые и находятся на отдельных слоях
- 03Нет дублей, разрывов, самопересечений и лишних точек
- 04Учтены диаметр фрезы, внутренние углы и допуск материала
- 05Печать, белила и мехобработка совпадают в одной системе координат
- 06Сборочные пазы и отверстия проверены тестовой деталью