
NESTING / 08
Раскладка деталей на листе: как экономить пластик и сохранять зазор
Почему реальное контурное размещение эффективнее прямоугольных габаритов и как совместить экономию материала с безопасной резкой и понятным учётом.
Сначала фиксируют параметры производства
Нужны фактический размер листа, полезная зона станка, поля по краям, ширина реза, минимальный зазор, допустимые повороты и направление материала. Для пластика 3000 × 2000 миллиметров и листа 1400 × 3000 миллиметров будут разные стратегии, даже если площадь заказа одинакова.
Зазор измеряют между реальными линиями реза, а не между рамками объектов. В производственном профиле может быть требование не менее 10 миллиметров от контура до контура, но эту цифру нельзя переносить на другой материал и станок без подтверждения.
Прямоугольные габариты часто тратят место
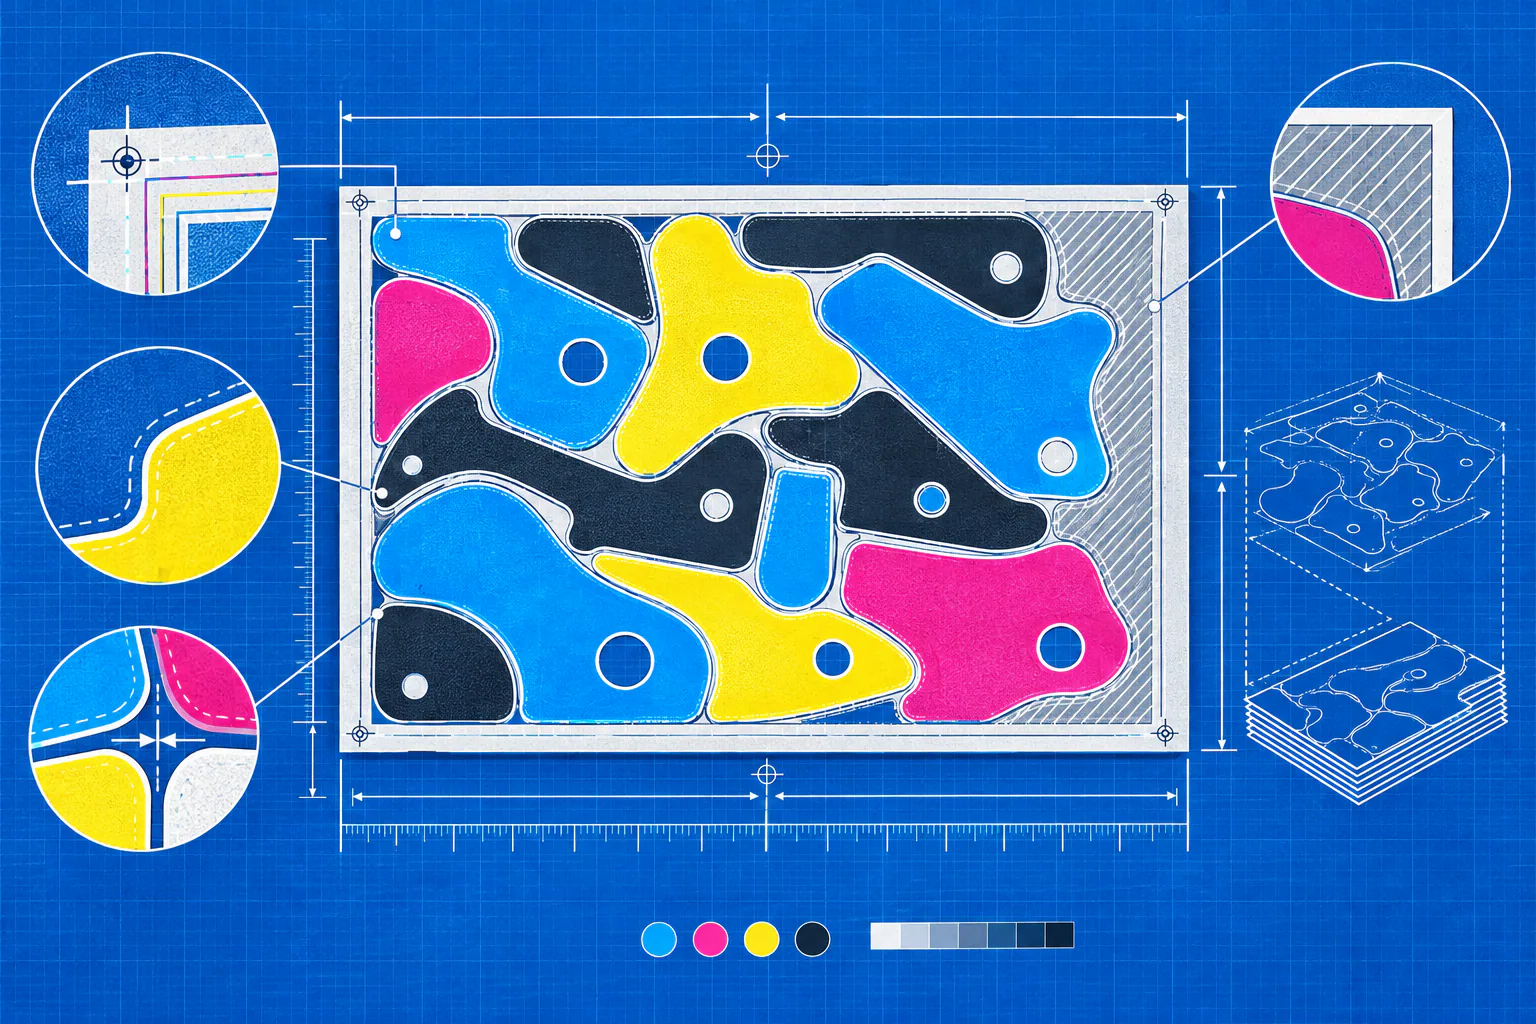
Если размещать буквы, рамки и фигурные детали только по bounding box, пустые области внутри их прямоугольников считаются занятыми. Изогнутая деталь не входит в свободный проём соседней, хотя реальные контуры не пересекаются. На большом тираже это может добавить целые листы.
Контурная раскладка анализирует силуэт. Детали можно поворачивать и вкладывать в свободные зоны, контролируя расстояние именно между линиями реза. Но результат обязательно проверяют визуально: автоматический алгоритм не знает всех ограничений материала и последующей сборки.
Поворот допустим не для всех деталей
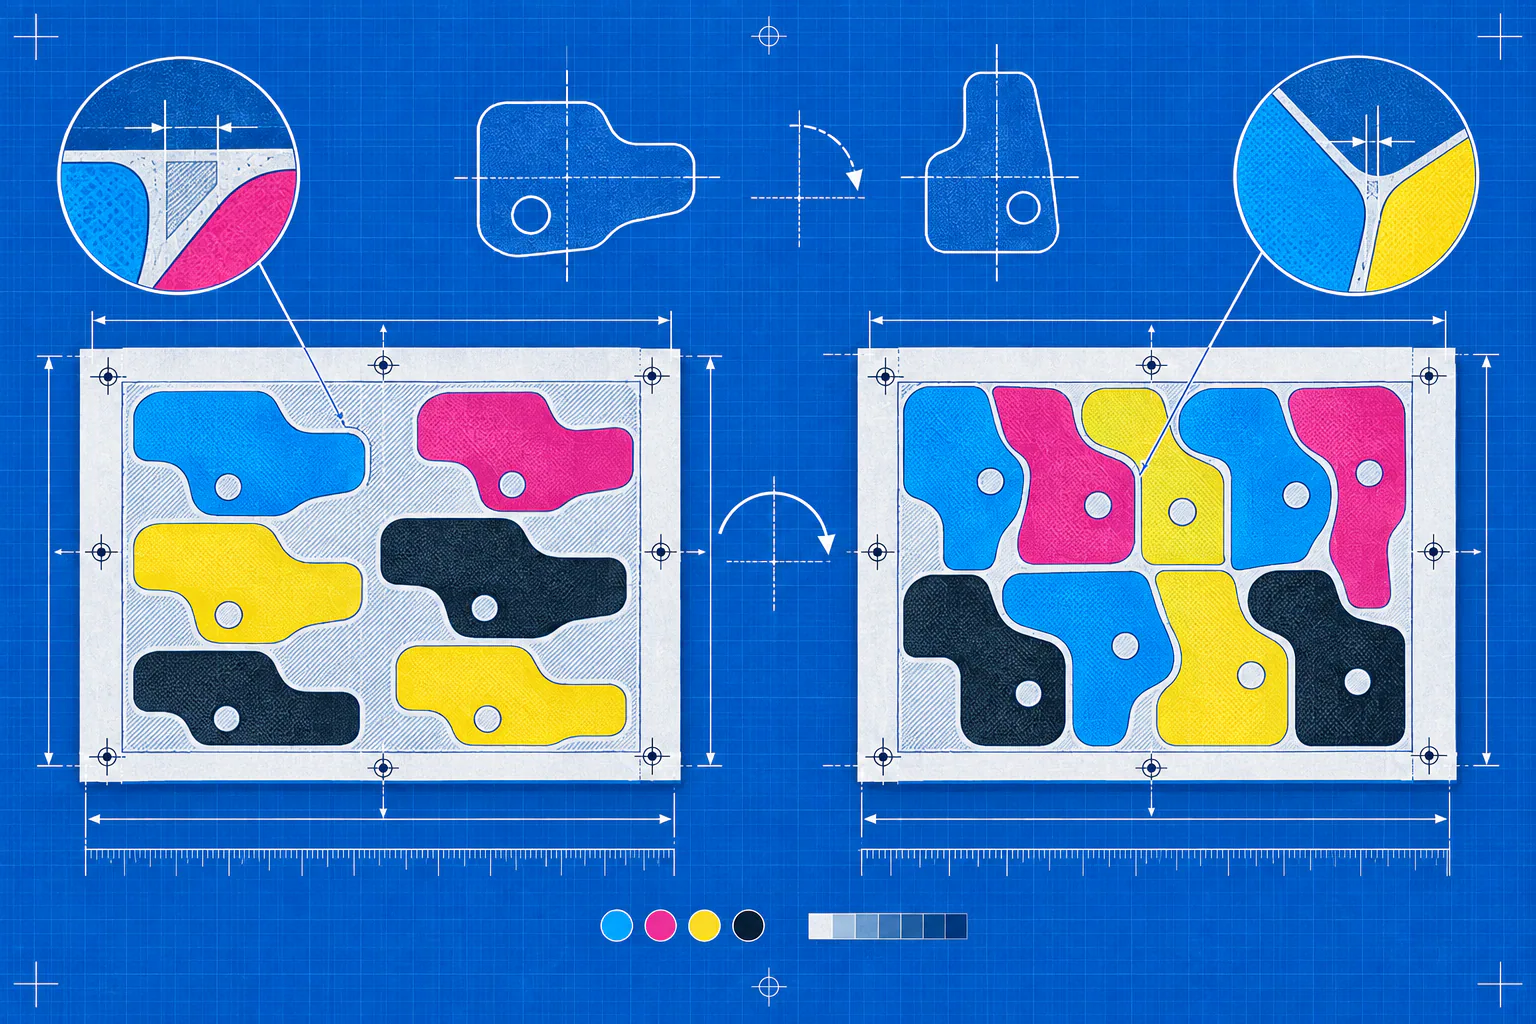
Однородный пластик часто позволяет вращение на 90 градусов, но печатное изображение, текстура, каналы сотового листа, направление проката или защитная плёнка могут задать ориентацию. Для парных деталей иногда важно сохранить зеркальность, а не просто повернуть объект.
Правила лучше задавать по типам: какие детали можно вращать, какие сохраняют направление, какие должны находиться рядом комплектом. Это предотвращает ситуацию, когда материал сэкономлен, но сборка стала неудобной или рисунок развернулся.
Технологический зазор проверяют по всей геометрии
Расстояние между bounding box ничего не гарантирует для диагональных и вогнутых форм. Минимальный зазор ищут между ближайшими точками реальных контуров. Дополнительно учитывают диаметр фрезы, возможный нагрев, вибрацию и прочность узких перемычек материала между резами.
Совмещать один проход для двух деталей можно только по явному разрешению производства. Общая линия экономит место, но меняет порядок реза и может ухудшить край. По умолчанию безопаснее считать каждую деталь отдельной и сохранять согласованный промежуток.
Учёт количества должен быть независим от плотности
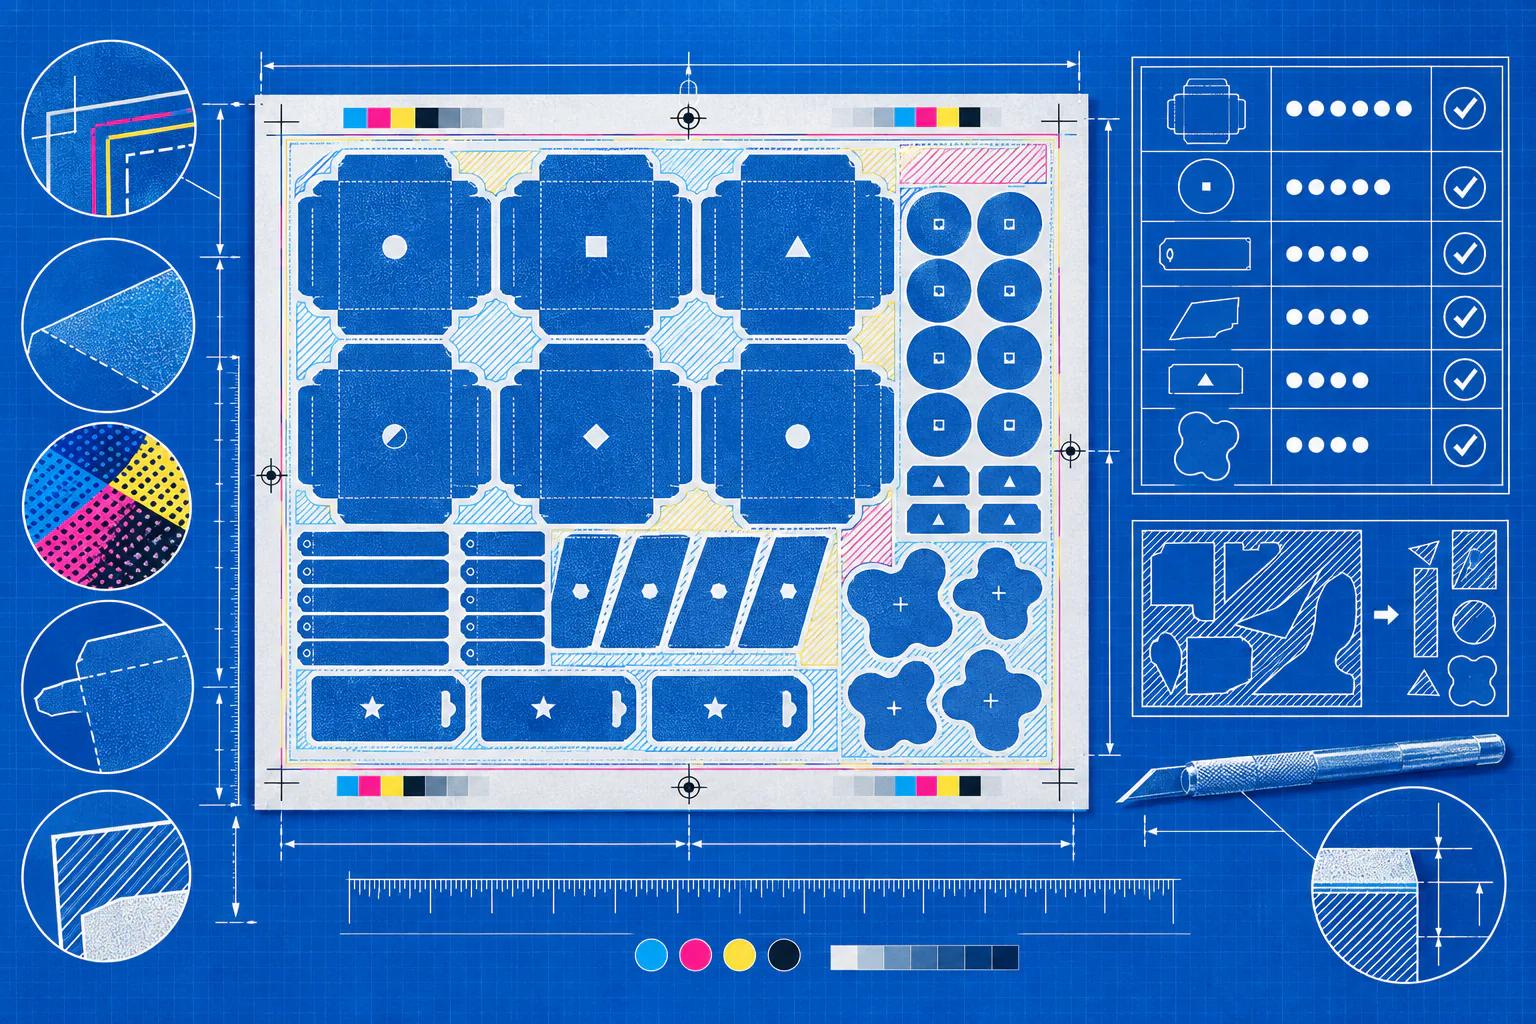
После нескольких перестановок легко потерять или продублировать объект. Поэтому каждой позиции дают понятный идентификатор, а количество считают до и после раскладки. Для большого заказа полезно вести таблицу: тип детали, требуемое число, размещено, осталось, лист и ориентация.
В реальной серийной работе на одном листе могут помещаться сотни объектов. Например, 282 элемента на лист при пяти копиях дают 1410 размещений. Такая арифметика должна подтверждаться автоматическим подсчётом и визуальной выборочной проверкой, а не ощущением, что лист выглядит заполненным.
Резервы и остатки тоже планируют
Некоторые детали требуют запасных экземпляров из-за сложной выборки, монтажа или риска повреждения. Резерв задают по позиции, а не равномерно для всего заказа. Он включается в итоговый счёт и отмечается отдельно, чтобы его не приняли за случайный дубль.
Крупные пригодные остатки материала можно сохранять, но для них нужна понятная минимальная ширина и маркировка. Слишком мелкие обрезки усложняют работу и редко дают реальную экономию.
Как принимать готовую раскладку
Проверяют размер каждого листа, поля, минимальный контурный зазор, выход за границы, пересечения и дубли. Затем сверяют количество по типам и общий итог. Технические слои сохраняют исходные названия и порядок, если производство не попросило иное.
Для контроля делают превью каждого листа и отчёт с количеством деталей. Производственный AI или PDF открывают заново, проверяют масштаб, плашечные цвета и целостность контуров. Экономия считается только после того, как раскладка проходит эти проверки.
Фактическая сборка и проверенный зазор
У полезного примера есть карта физических деталей: вид, число копий, размеры, материал и измеренный минимальный зазор. Эти данные берут из актуального заказа, а не из названий старых файлов.
Два артборда для печати 4+4 показывают две стороны одной физической сборки и не удваивают тираж. Например, восемь видов по две копии — это шестнадцать физических деталей. Этот расчёт объясняет счёт, а не задаёт тираж нового заказа.
Зазор выбирают по материалу, инструменту и правилам производства. Перед передачей проверяют пересечения, отступы от края, повороты и количество деталей.
Материал для примера
Нужна собственная фактическая сборка с материалом, количеством деталей и измеренным зазором. Файл и изображение примера пока отсутствуют.
CONTROL SHEET / 08
Короткий чек-лист
- 01Размер листа, поля и минимальный зазор подтверждены
- 02Расстояние измеряется между реальными контурами
- 03Для каждой детали задано правило допустимого поворота
- 04Нет пересечений, выходов за лист и совпадающих дублей
- 05Количество сверено по типам, листам и общему итогу
- 06Резервные экземпляры учтены отдельно
- 07Исходник, превью и отчёт открыты и проверены после экспорта